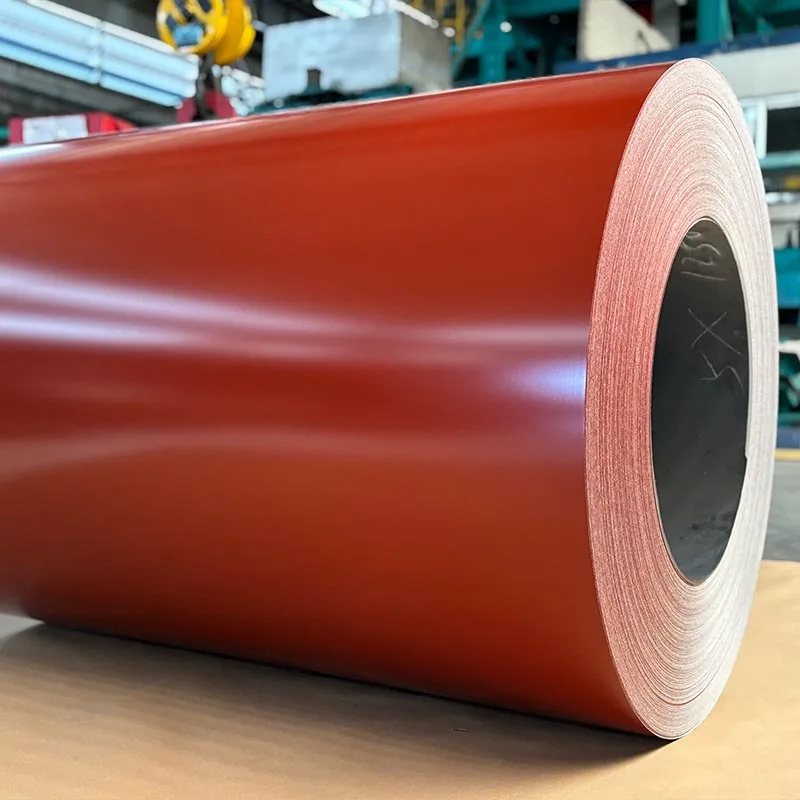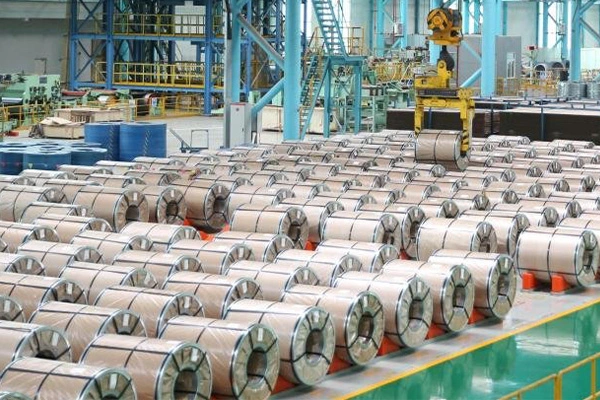
YS BAJA memproduksi Kumparan Baja Pra-Dicat melalui proses multi-tahap yang dimulai dengan pembersihan substrat dan diakhiri dengan lapisan cat yang diawetkan sepenuhnya dan dapat dibentuk. Proses ini dirancang untuk menghilangkan kontaminan permukaan, menstabilkan lapisan logam, dan menciptakan ikatan kimia yang kuat antara permukaan baja dan lapisan lapisan organik. Aliran produksi yang khas mencakup langkah-langkah berikut:
Pemilihan sistem pelapisan didasarkan pada paparan penggunaan akhir, tingkat keparahan pembentukan, dan anggaran. YS STEEL menawarkan empat kelompok resin utama: poliester, poliester termodifikasi silikon, poliester berkekuatan tinggi, dan polivinilidena fluorida. Setiap resin memiliki keseimbangan tertentu antara fleksibilitas, kekerasan, ketahanan UV, dan ketahanan kimia.
Tabel di bawah ini merangkum rangkaian produk standar yang tersedia dari YS STEEL. Dimensi khusus dan sistem pelapisan khusus dapat diproduksi setelah tinjauan teknis.
| Parameter | Nilai Standar | Rentang Opsional atau Kustom |
|---|---|---|
| Substrat | Baja galvanis hot-dip, baja galvalum hot-dip, baja canai dingin | Nilai kekuatan tinggi, baja struktural |
| Ketebalan | 0,14 mm hingga 0,80 mm | 0,12 mm hingga 1,50 mm |
| Lebar | 914mm, 1000mm, 1200mm, 1219mm, 1250mm | 600 mm hingga 1250 mm, celah minimum hingga 30 mm |
| Diameter dalam kumparan | 508mm | 610mm |
| Berat kumparan | 3 hingga 5 metrik ton | 3 hingga 8 metrik ton |
| Jenis cat teratas | PE, SMP, HDP, PVDF | Sistem poliuretan, akrilik, yang dimodifikasi epoksi |
| Ketebalan film kering lapisan atas | 15 hingga 25 mikron | 25 hingga 35 mikron untuk PVDF atau sistem bangunan tinggi |
| Ketebalan film kering primer | 5 hingga 8 mikron | Primer epoksi atau poliuretan |
| Lapisan belakang ketebalan film kering | 5 hingga 10 mikron | Lapisan belakang satu lapis atau dua lapis |
| Sistem warna | RAL, PANTONE, warna solid khusus | Metalik, serat kayu, marmer, disikat, matte, bertekstur |
| Massa lapisan seng | Z60 hingga Z275 g/m² | Z30 hingga Z350 g/m² |
| Massa pelapis alu-seng | AZ70 hingga AZ150 g/m² | AZ40 hingga AZ200 g/m² |
Perbedaan kinerja antara sistem pengecatan terutama terkait dengan ketahanan terhadap sinar UV, fleksibilitas, kekerasan, dan masa pakai. Tabel berikut memberikan data perbandingan untuk opsi pelapisan YS STEEL standar.
| Jenis Cat | Ketebalan Lapisan Atas yang Khas | Kekerasan Pensil | Fleksibilitas Tikungan T | Resistensi UV | Lingkungan yang Direkomendasikan |
|---|---|---|---|---|---|
| PE (Poliester) | 15 hingga 20 mikron | HB ke F | 3T hingga 4T | Bagus | Interior umum dan eksterior ringan |
| SMP (Poliester Modifikasi Silikon) | 18 hingga 22 mikron | F ke H | 2T hingga 3T | Sangat bagus | Pesisir industri dan moderat |
| HDP (Poliester Daya Tahan Tinggi) | 20 hingga 25 mikron | H sampai 2H | 1T hingga 2T | Bagus sekali | UV tinggi, paparan bahan kimia, pelapis eksterior |
| PVDF (Polivinilidena Fluorida) | 25 hingga 35 mikron | H sampai 2H | 1T | Unggul | Fasad premium, pesisir, wilayah UV tinggi |
Perilaku mekanis bergantung pada logam dasar dan lapisan logamnya. YS STEEL memilih tingkatan media sesuai dengan operasi pembentukan akhir dan kebutuhan struktural.
| Substrat | Kekuatan Hasil (MPa) | Kekuatan Tarik (MPa) | Perpanjangan (%) | Penggunaan Khas |
|---|---|---|---|---|
| DX51D Galvanis | 140 hingga 280 | 270 hingga 500 | ≥ 22 | Atap, pelapis dinding, profil umum |
| Galvalum DX51D+AZ | 140 hingga 340 | 300 hingga 540 | ≥ 20 | Lingkungan rawan korosi, atap pantai |
| SPCC canai dingin | 130 hingga 270 | 270 hingga 410 | ≥ 28 | Panel peralatan, bagian interior, pencahayaan |
| S350GD Struktural | ≥ 350 | ≥ 420 | ≥ 16 | Penghiasan struktural, profil penahan beban |
| G550 berkekuatan tinggi | ≥ 550 | ≥ 560 | ≥ 10 | Purlin, pembingkaian, bagian berkekuatan tinggi |
Kumparan Baja Pra-Pabrik digunakan di berbagai industri karena menghilangkan kebutuhan pengecatan pasca-fabrikasi dan memberikan lapisan seragam pada profil yang kompleks. Area aplikasi utama yang dilayani oleh YS STEEL meliputi:
YS BAJA melakukan pengujian inline dan laboratorium pada setiap master coil sebelum pengiriman. Rencana kendali mutu mencakup verifikasi substrat, ketebalan lapisan, akurasi warna, kinerja mekanis, dan percepatan pelapukan. Pengujian berikut merupakan standar untuk setiap lot produksi:
T: Apa perbedaan antara baja galvanis pra-cat dan baja galvalum pra-cat?
A:Baja galvanis pra-cat menggunakan substrat berlapis seng, yang memberikan perlindungan pada bagian tepi terpotong dan goresan. Baja galvalum pra-cat menggunakan lapisan sekitar 55% aluminium, 43,4% seng, dan 1,6% silikon, yang menawarkan ketahanan korosi jangka panjang yang lebih baik di sebagian besar kondisi atmosfer, terutama di lingkungan pesisir dan suhu tinggi. Substrat galvalum biasanya memiliki kinerja lebih baik dalam melawan karat pada tepian yang terbuka, sedangkan substrat galvanis dapat memberikan perlindungan lebih baik pada bagian tepian dalam kondisi basa atau kelembapan yang terperangkap. YS STEEL merekomendasikan galvalum untuk atap dan panel eksterior di mana ketahanan terhadap korosi tepi sangat penting, dan galvanis untuk aplikasi di mana kemampuan las atau biaya yang lebih rendah adalah pendorong utama.
T: Sistem pengecatan apa yang harus saya pilih untuk lingkungan pesisir atau lingkungan dengan kelembapan tinggi?
A:Untuk lingkungan pesisir, laut, atau kelembapan tinggi, YS STEEL merekomendasikan PVDF atau HDP sebagai lapisan atas. PVDF memiliki ketahanan UV dan stabilitas kimia terkuat karena mengandung resin fluoropolimer dalam jumlah besar, sehingga cocok untuk fasad premium dan bangunan dalam jarak 500 meter dari air asin. HDP memberikan ketahanan UV yang sangat baik dan kinerja biaya yang lebih baik untuk lingkungan yang cukup korosif. Selain sistem pengecatan, substrat juga sama pentingnya: gunakan substrat galvalum dengan massa lapisan minimal AZ150 untuk paparan pantai yang parah. Primer harus berbahan dasar epoksi untuk menciptakan penghalang kuat terhadap penetrasi kelembapan. YS STEEL juga merekomendasikan lapisan belakang yang lebih tebal di sisi sebaliknya untuk mencegah korosi lapisan bawah di area dengan kelembapan tinggi.
T: Dapatkah YS STEEL cocok dengan warna RAL atau merek khusus?
A:Ya, YS STEEL menawarkan pencocokan warna khusus untuk Kumparan Baja Pra-cat. Pelanggan dapat memberikan nomor RAL, referensi PANTONE, atau sampel warna fisik. Laboratorium YS STEEL menyiapkan drawdown pada substrat dan sistem pelapisan yang dipilih, kemudian mengukur warna dengan spektrofotometer. Penarikan dikirim ke pelanggan untuk disetujui sebelum produksi massal. Untuk warna spesifik merek, YS STEEL dapat mempertahankan standar yang disetujui dalam arsip warnanya, yang memungkinkan pesanan berulang diproduksi dengan variasi warna minimal. Toleransi warna standar adalah ΔE ≤ 1,5 antar batch, dan kontrol yang lebih ketat dapat disepakati untuk proyek besar.
T: Berapa jumlah pesanan minimum dan waktu tunggu untuk YS STEEL?
A:Kuantitas pesanan minimum untuk warna dan spesifikasi standar biasanya 25 hingga 50 metrik ton per item baris, bergantung pada media dan lebarnya. Untuk warna khusus, pesanan minimum biasanya 50 metrik ton karena lini cat memerlukan siklus pencampuran dan pembersihan cat khusus. YS STEEL dapat menerima pesanan percobaan yang lebih kecil untuk kumparan stok yang ada atau warna RAL standar. Waktu tunggu normal adalah 25 hingga 35 hari setelah konfirmasi pesanan dan persetujuan warna. Jika stok substrat tersedia di pabrik YS STEEL, produksi dapat diselesaikan dalam waktu 15 hingga 20 hari. Waktu pengiriman tergantung pada pelabuhan tujuan dan metode logistik yang dipilih.
T: Toleransi apa yang dapat dijamin oleh YS STEEL untuk ketebalan, lebar, dan lapisan?
A:Toleransi dimensi standar didasarkan pada spesifikasi media dan standar internasional. Untuk ketebalan, YS STEEL mengontrol variasi dalam ±0,02 mm untuk ketebalan strip dari 0,12 mm hingga 0,40 mm, dalam ±0,03 mm untuk 0,40 mm hingga 0,80 mm, dan dalam ±0,05 mm untuk 0,80 mm hingga 1,50 mm. Toleransi lebarnya adalah +0/-1 mm untuk kumparan celah dan +0/-2 mm untuk kumparan tepi giling. Ketebalan lapisan film kering dikontrol dalam ±2 mikron dari nilai yang disepakati. Perbedaan warna dipertahankan dalam ΔE ≤ 1,0 pada kumparan yang sama dan ΔE ≤ 1,5 antar batch produksi. Toleransi yang lebih ketat dapat diterapkan untuk aplikasi presisi tinggi seperti panel peralatan dan fasad arsitektur.